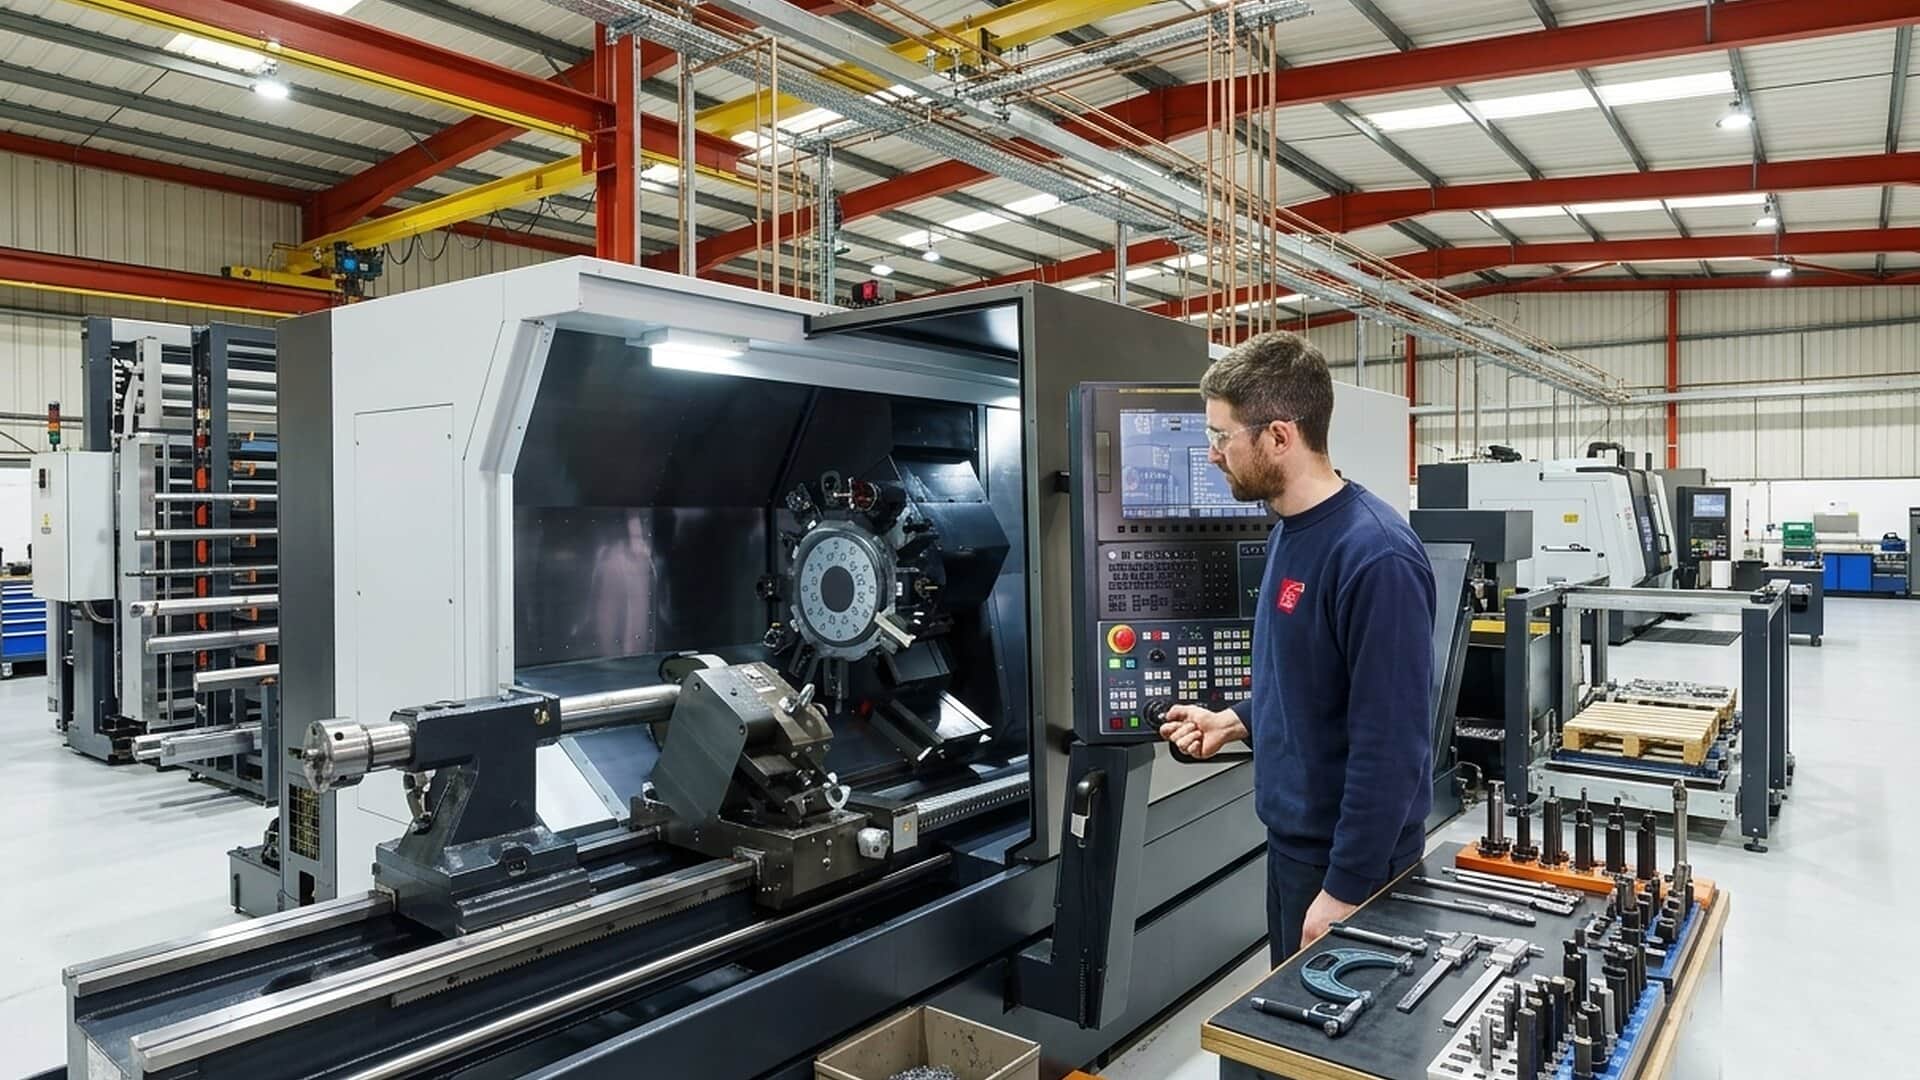
মেচিন টুল
লো ভালেই আছে।পুৰণি হৈছে নিয়ন্ত্ৰণবোৰ
যান্ত্ৰিকভাৱে ভাল অৱস্থাত থকা যন্ত্ৰ এটা, কেৱল ইয়াৰ নিয়ন্ত্ৰণ অচল হ’ল বুলি সলনি কৰাৰ প্ৰয়োজন নাই। আমি নিয়ন্ত্ৰণ পুনৰ লগাওঁ, যিবোৰ অংশই ইয়াক ৰখাই সেইবোৰ যোগান ধৰোঁ আৰু মেৰামতি কৰোঁ, আৰু য’ত মানক একোৱেই কাম নিদিয়ে তাত আৰম্ভণিৰ পৰা যন্ত্ৰ বনাওঁ।
CNC ৰেট্ৰ’ফিট আৰু আপগ্ৰেড
আপোনাৰ ওচৰত আগৰে পৰা থকা যন্ত্ৰটোত নতুন নিয়ন্ত্ৰণ, ইয়াৰ জ্যামিতি নুচুৱাকৈ।

জৰীপ আগতে হয়: একো দাম দিয়াৰ আগতে জ্যামিতি, বেকলেশ্ব, স্পিণ্ডল আৰু স্ক্ৰুৰ অৱস্থা পৰীক্ষা কৰা হয়, আৰু লো ৰেট্ৰ’ফিটৰ যোগ্য নহ’লে আমি স্পষ্টকৈ ক’ম। য’ত যোগ্য, তাত নিয়ন্ত্ৰণটো সেই যন্ত্ৰটোৰেই চাৰিওফালে ডিজাইন কৰা হয় — কন্ট্ৰ’লাৰ, ড্ৰাইভ আৰু ম’টৰৰ আকাৰ তাৰ অনুসৰি, আৰু একো অৰ্ডাৰ কৰাৰ আগতেই ৰেখাচিত্ৰ আৰু I/O তালিকা জাৰি কৰা হয়। পেনেল আমাৰ নিজৰ ইউনিটত তৈয়াৰ হৈ পৰীক্ষা কৰা হয়, গতিকে যন্ত্ৰটো গোটেই কামটোৰ বাবে নহয়, কেৱল স্থাপনৰ বাবেহে উৎপাদনৰ বাহিৰত থাকে।
- দামৰ আগতে জৰীপ আৰু সম্ভাব্যতা, সৎ উত্তৰসহ
- কন্ট্ৰ’লাৰ, ড্ৰাইভ আৰু ম’টৰৰ আকাৰ কেটেলগ নহয়, যন্ত্ৰ অনুসৰি
- পেনেল আপোনাৰ ফ্ল’ৰত পোৱাৰ আগতেই আমাৰ ইউনিটত তৈয়াৰ আৰু পৰীক্ষিত
- স্থাপনৰ সময়ত অক্ষ সংৰেখিত, টিউন আৰু বেকলেশ্ব পূৰণ কৰা হয়
- হস্তান্তৰৰ সময়ত টেষ্ট কাটৰ বিপৰীতে সঠিকতা পৰীক্ষা কৰা হয়
- অপাৰেটৰ আৰু ৰক্ষণাবেক্ষণ দলক এতিয়া যিটো নিয়ন্ত্ৰণ আছে তাত প্ৰশিক্ষণ
আমি ৰেট্ৰ’ফিট কৰা যন্ত্ৰসমূহ
- CNC লেথ
- টাৰ্নিং চেণ্টাৰ
- মিলিং যন্ত্ৰ
- VMC আৰু HMC
- গ্ৰাইণ্ডিং যন্ত্ৰ
- বৰিং যন্ত্ৰ
- NC ৰ পৰা CNC লৈ ৰূপান্তৰ
- বিশেষ উদ্দেশ্যৰ যন্ত্ৰ
CNC কন্ট্ৰ’লাৰ
অচল নিয়ন্ত্ৰণৰ সলনি বৰ্তমানৰ নিয়ন্ত্ৰণ, এতিয়াও কিনিব পৰা স্পেয়াৰৰ সৈতে।

এখন ব’ৰ্ড বেয়া হ’লেই অচল হৈ যোৱা যন্ত্ৰ এটা সপ্তাহজুৰি বন্ধ হৈ থাকিব পাৰে, কাৰণ সেই অংশটো আৰু তৈয়াৰেই নহয়। বৰ্তমানৰ নিয়ন্ত্ৰণ প্লেটফৰ্মে স্পেয়াৰ পুনৰ চেলফলৈ আৰু সহায় পুনৰ ফোন লাইনলৈ আনে। যন্ত্ৰটোৱে যি কাম কৰে আৰু যিসকলে ইয়াক চলায়, সেই অনুসৰি আমি নিয়ন্ত্ৰণ লগাওঁ — ওৰে দিনটো একেটা পাৰ্ট বনোৱা টাৰ্নিং চেণ্টাৰ আৰু টুলৰুম মিলে একে ইণ্টাৰফেছ নিবিচাৰে।
- অচল আৰু অসমৰ্থিত নিয়ন্ত্ৰণৰ সলনি বৰ্তমানৰ প্লেটফৰ্ম
- যিটো যন্ত্ৰত কেতিয়াও CNC আছিলেই নাছিল তাত NC ৰ পৰা CNC লৈ ৰূপান্তৰ
- অপাৰেটৰ পেনেল আৰু HMI ডাটাশ্বীট নহয়, কাম চাই বাছনি কৰা
- মেচিন I/O, লিমিট আৰু ইণ্টাৰলক মাজৰ পৰা সংযোগ কৰাৰ সলনি পুনৰ নিৰ্মাণ কৰা
- পেৰামিটাৰ, PLC প্ৰগ্ৰাম আৰু বেকআপ যন্ত্ৰৰ সৈতেই হস্তান্তৰ কৰা হয়
আমি লগোৱা নিয়ন্ত্ৰণ প্লেটফৰ্ম
- Fanuc
- Siemens SINUMERIK
- Mitsubishi
- Delta
- Syntec
- মিলি যোৱা ছাৰ্ভ’ আৰু স্পিণ্ডল ড্ৰাইভ
- অপাৰেটৰ পেনেল আৰু HMI
- মেচিন PLC আৰু I/O
ছাৰ্ভ’ ড্ৰাইভ আৰু ম’টৰ
অক্ষৰ সৈতে মিলোৱা আৰু যন্ত্ৰতেই টিউন কৰা ড্ৰাইভ, ম’টৰ আৰু এনক’ডাৰ।

এটা ছাৰ্ভ’ অক্ষ হৈছে এটা ড্ৰাইভ, এটা ম’টৰ, এটা ফিডবেক সঁজুলি আৰু এটা যান্ত্ৰিক ভাৰ — এইকেইটাৰ ইটোৱে সিটোৰ সৈতে মিলা দৰকাৰ। এটাৰ সলনি ওচৰৰটো লগাই দি লুপটো ডিফ’ল্টতেই এৰি দিয়া — এনেকৈয়ে যন্ত্ৰ এটা ফলোয়িং এৰৰ বা কোনেও নামানা ফিনিশ্বৰ সৈতে ঘূৰি আহে। আমি অক্ষটো যেনে আছে তেনেকৈ লৈ সলনিটোৰ আকাৰ নিৰ্ধাৰণ কৰোঁ — জাড্যতা, ডিউটি, দূৰত্ব — তাৰ পিছত যন্ত্ৰতেই টিউন কৰি এটা কাটত প্ৰমাণ কৰোঁ।
- ড্ৰাইভ আৰু ম’টৰৰ আকাৰ অক্ষটোৰ প্ৰকৃত জাড্যতা আৰু ডিউটি চাই নিৰ্ধাৰিত
- এনক’ডাৰ আৰু স্থিতি ফিডবেক সলনি কৰি পুনৰ ৰেফাৰেন্স কৰা হয়
- স্পিণ্ডল ড্ৰাইভ আৰু VFD, অৰিয়েণ্টেশ্যন আৰু ৰিজিড টেপিংসহ
- লুপ কাৰখানাৰ ডিফ’ল্টত এৰি দিয়াৰ সলনি যন্ত্ৰতেই টিউন কৰা হয়
- ব্ৰেক, লিমিট আৰু অভাৰট্ৰেভেল বৰ্তনী হস্তান্তৰৰ আগতে প্ৰমাণিত কৰা হয়
আমি কাম কৰা ড্ৰাইভ আৰু ম’টৰ
- Fanuc
- Siemens
- Mitsubishi
- Yaskawa
- Delta
- Schneider
- ABB
- Danfoss
CNC স্পেয়াৰ পাৰ্টছ
যান্ত্ৰিক আৰু নিয়ন্ত্ৰণ — দুয়ো ধৰণৰ পাৰ্ট: নতুনকৈ যোগান ধৰা, মেৰামতি কৰা, ষ্টকৰ পৰা সলনি কৰা, বা কোনেও আৰু বিক্ৰী নকৰিলে বিচাৰি অনা।

চাৰিটা পৃথক সমস্যা একেটা ফোন কল হৈ আহে। কেতিয়াবা পাৰ্টটো এতিয়াও পোৱা যায় আৰু কেৱল কিনিলেই হয়। কেতিয়াবা বিকল হোৱা ইউনিটটো মেৰামতি কৰি ঘূৰাই দিব পৰা হয়। কেতিয়াবা যন্ত্ৰটোৱে এই দুয়োটাৰে অপেক্ষা কৰিব নোৱাৰে, গতিকে আপোনাৰ ইউনিট অহালৈকে সলনি ইউনিট এটা পঠিওৱা হয়। আৰু কেতিয়াবা নিৰ্মাতাই সেই নিয়ন্ত্ৰণৰ সহায় এটা দশক আগতেই বন্ধ কৰি দিছিল — ঠিক সেই সময়তে আৰু এবছৰ বিচাৰি ফুৰাৰ বিপৰীতে ৰেট্ৰ’ফিটৰ খৰচ হিচাপ কৰাটো যুক্তিসংগত, আৰু হিচাপটো কোনফালে যায় সেয়া আমি আপোনাক ক’ম। কথাটো কেৱল ইলেক্ট্ৰনিক্সৰ নহয়: বেকলেশ্ব থকা বল স্ক্ৰু বা ধৰি ৰখা এৰি দিয়া চাক এটাই, কোনো ব’ৰ্ড বেয়া হোৱাৰ বহু আগতেই যন্ত্ৰটোক সহনশীলতাৰ বাহিৰলৈ উলিয়াই নিয়ে।
- নিৰ্মাতা বা অনুমোদিত মাধ্যমৰ পৰা অনা নতুন পাৰ্ট
- বল স্ক্ৰু, গাইড আৰু স্পিণ্ডল সলনি কৰা হয়, পিছত বেকলেশ্ব আৰু সংৰেখণ পৰীক্ষা কৰা হয়
- বিকল ব’ৰ্ড, ড্ৰাইভ আৰু ম’টৰ ঘূৰি যোৱাৰ আগতে মেৰামতি আৰু পৰীক্ষা কৰা হয়
- য’ত পাৰ্টতকৈ বন্ধ হৈ থকাৰ খৰচ বেছি তাত ষ্টকৰ পৰা সলনি ইউনিট
- নিৰ্মাতাই আৰু সহায় নিদিয়া নিয়ন্ত্ৰণৰ বাবে অচল পাৰ্ট বিচাৰি উলিওৱা হয়
- ইলেক্ট্ৰনিক্স পঠিওৱাৰ আগতে কেৱল কণ্টিনিউইটি নহয়, পাৱাৰ দি পৰীক্ষা কৰা হয়
- পিছৰ পাঁচোটা মেৰামতিতকৈ ৰেট্ৰ’ফিট সস্তা হ’লে স্পষ্টকৈ কোৱা হয়
আমি যোগান ধৰা, মেৰামতি কৰা আৰু বিচাৰি অনা পাৰ্ট
- বল স্ক্ৰু
- লিড স্ক্ৰু
- LM গাইড আৰু লিনিয়াৰ ৰেইল
- গাইড ব্লক আৰু ছাপ’ৰ্ট বেয়াৰিং
- কাপলিং
- টাইমিং বেল্ট আৰু পুলী
- ৱে কভাৰ আৰু ৱাইপাৰ
- হাইড্ৰলিক চাক
- কলেট চাক আৰু কলেট
- ৰটাৰী হাইড্ৰলিক চিলিণ্ডাৰ
- স্বয়ংক্ৰিয় টুল প’ষ্ট
- টাৰেট আৰু টুল ডিস্ক
- টুল হোল্ডাৰ — BT, VDI
- টেইলষ্টক আৰু কুইল এছেম্বলী
- স্পিণ্ডল বেয়াৰিং
- ড্ৰ’বাৰ আৰু পুল ষ্টাড
- হাইড্ৰলিক পাৱাৰ পেক আৰু ভাল্ভ
- লুব্ৰিকেশ্যন পাম্প আৰু মিটাৰিং ইউনিট
- কুলেণ্ট পাম্প
- চিপ কনভেয়াৰ ড্ৰাইভ
- নিউমেটিক ভাল্ভ আৰু FRL ইউনিট
- CNC কন্ট্ৰ’লাৰ ব’ৰ্ড
- ছাৰ্ভ’ আৰু স্পিণ্ডল ড্ৰাইভ
- ছাৰ্ভ’ আৰু স্পিণ্ডল ম’টৰ
- এনক’ডাৰ আৰু ৰিজলভাৰ
- পাৱাৰ যোগান আৰু বেকআপ বেটাৰী
- অপাৰেটৰ পেনেল আৰু MPG হেণ্ডহুইল
- মেচিন I/O মডিউল
- লিমিট আৰু প্ৰক্সিমিটি ছুইচ
- কেবল, কানেক্টৰ আৰু কন্টেক্টৰ
বিশেষ উদ্দেশ্যৰ যন্ত্ৰ
সাজু পোৱা একোৱেই কাম নিদিলে এটা কামৰ চাৰিওফালে নিৰ্মিত।

বিশেষ উদ্দেশ্যৰ যন্ত্ৰ এটাই নিজৰ খৰচ তেতিয়াহে উলিয়ায় যেতিয়া ই এটা কাম সাধাৰণ যন্ত্ৰতকৈ বেছি সোনকালে, বেছি পুনৰাবৃত্তিযোগ্যভাৱে বা বেছি সুৰক্ষিতভাৱে কৰে। গতিকে ডিজাইনটো কামটোৰ পৰা আৰু ই যি গতিত চলিব লাগে তাৰ পৰা আৰম্ভ হৈ যান্ত্ৰিকতালৈ ঘূৰি আহে — কোনো মানক ফ্ৰেমৰ পৰা নহয়, য’ত পিছত কামটো বেঁকা কৰি বহুৱাব লাগে। য’ত মানক যন্ত্ৰ এটাৰেই হ’ব, আমি সেয়াই ক’ম; সেয়া সস্তা উত্তৰ আৰু ইয়াৰ পুনৰ-বিক্ৰীৰ মূল্যও ৰৈ থাকে। আমি গোটেই পেকেজটো লওঁ: ফ্ৰেম আৰু গতি, ড্ৰাইভ আৰু ম’টৰ, PLC, HMI, নিউমেটিক্স আৰু সুৰক্ষা বৰ্তনী — একেলগে ডিজাইন কৰা আৰু যিসকলে ডিজাইন কৰিছে তেওঁলোকেই কমিশ্যন কৰা। ই আন যিকোনো যন্ত্ৰৰ দৰেই নথিপত্ৰৰ সৈতে আমাৰ পৰা ওলায়, আৰু আমি যোৱাৰ আগতেই আপোনাৰ ৰক্ষণাবেক্ষণ দলে ইয়াত প্ৰশিক্ষণ পায়।
- এটা কাম আৰু ই যি চাইকেল সময় ৰাখিব লাগে তাৰ চাৰিওফালে নিৰ্মিত
- ফ্ল’ৰৰ ঠাই আৰু ইয়াৰ চাৰিওফালৰ সামগ্ৰী প্ৰবাহ অনুসৰি আকাৰ
- মানক যন্ত্ৰ এটাৰে কম খৰচত কাম হ’লে সেয়া কোৱা হয়
- যান্ত্ৰিক, বৈদ্যুতিক আৰু নিয়ন্ত্ৰণ অভিযান্ত্ৰিক একেটা পৰিসৰৰ ভিতৰত
- PLC, HMI আৰু সুৰক্ষা শেষত যোগ কৰা নহয়, আৰম্ভণিৰ পৰাই ডিজাইনত
- হস্তান্তৰৰ সময়ত ৰেখাচিত্ৰ, I/O তালিকা আৰু স্পেয়াৰ তালিকা
- আমি যোৱাৰ আগতেই আপোনাৰ ৰক্ষণাবেক্ষণ দলক যন্ত্ৰটোত প্ৰশিক্ষণ
- বৰ্তমান পোৱা আৰু পুনৰ আনিব পৰা অংশৰ পৰা নিৰ্মিত
নিৰ্মাণত কি কি থাকে
- ফ্ৰেম আৰু গতি
- ছাৰ্ভ’ আৰু নিউমেটিক এক্টুৱেশ্যন
- PLC আৰু HMI
- সুৰক্ষা বৰ্তনী আৰু গাৰ্ডিং
- নিয়ন্ত্ৰণ পেনেল
- ফিক্সচাৰিং
- স্থাপন আৰু কমিশ্যনিং
- অপাৰেটৰ প্ৰশিক্ষণ
যন্ত্ৰটোৱে কি কৰি আছে আমাক কওক
মেক আৰু মডেল, তাত লগোৱা নিয়ন্ত্ৰণ, বা কেৱল কি কাম কৰা বন্ধ কৰিছে সেয়া পঠিয়াওক। আমাৰ এজন অভিযন্তাই আপোনাক উত্তৰ দিব।
আমাৰ অভিযন্তাসকলৰ সৈতে কথা পাতক