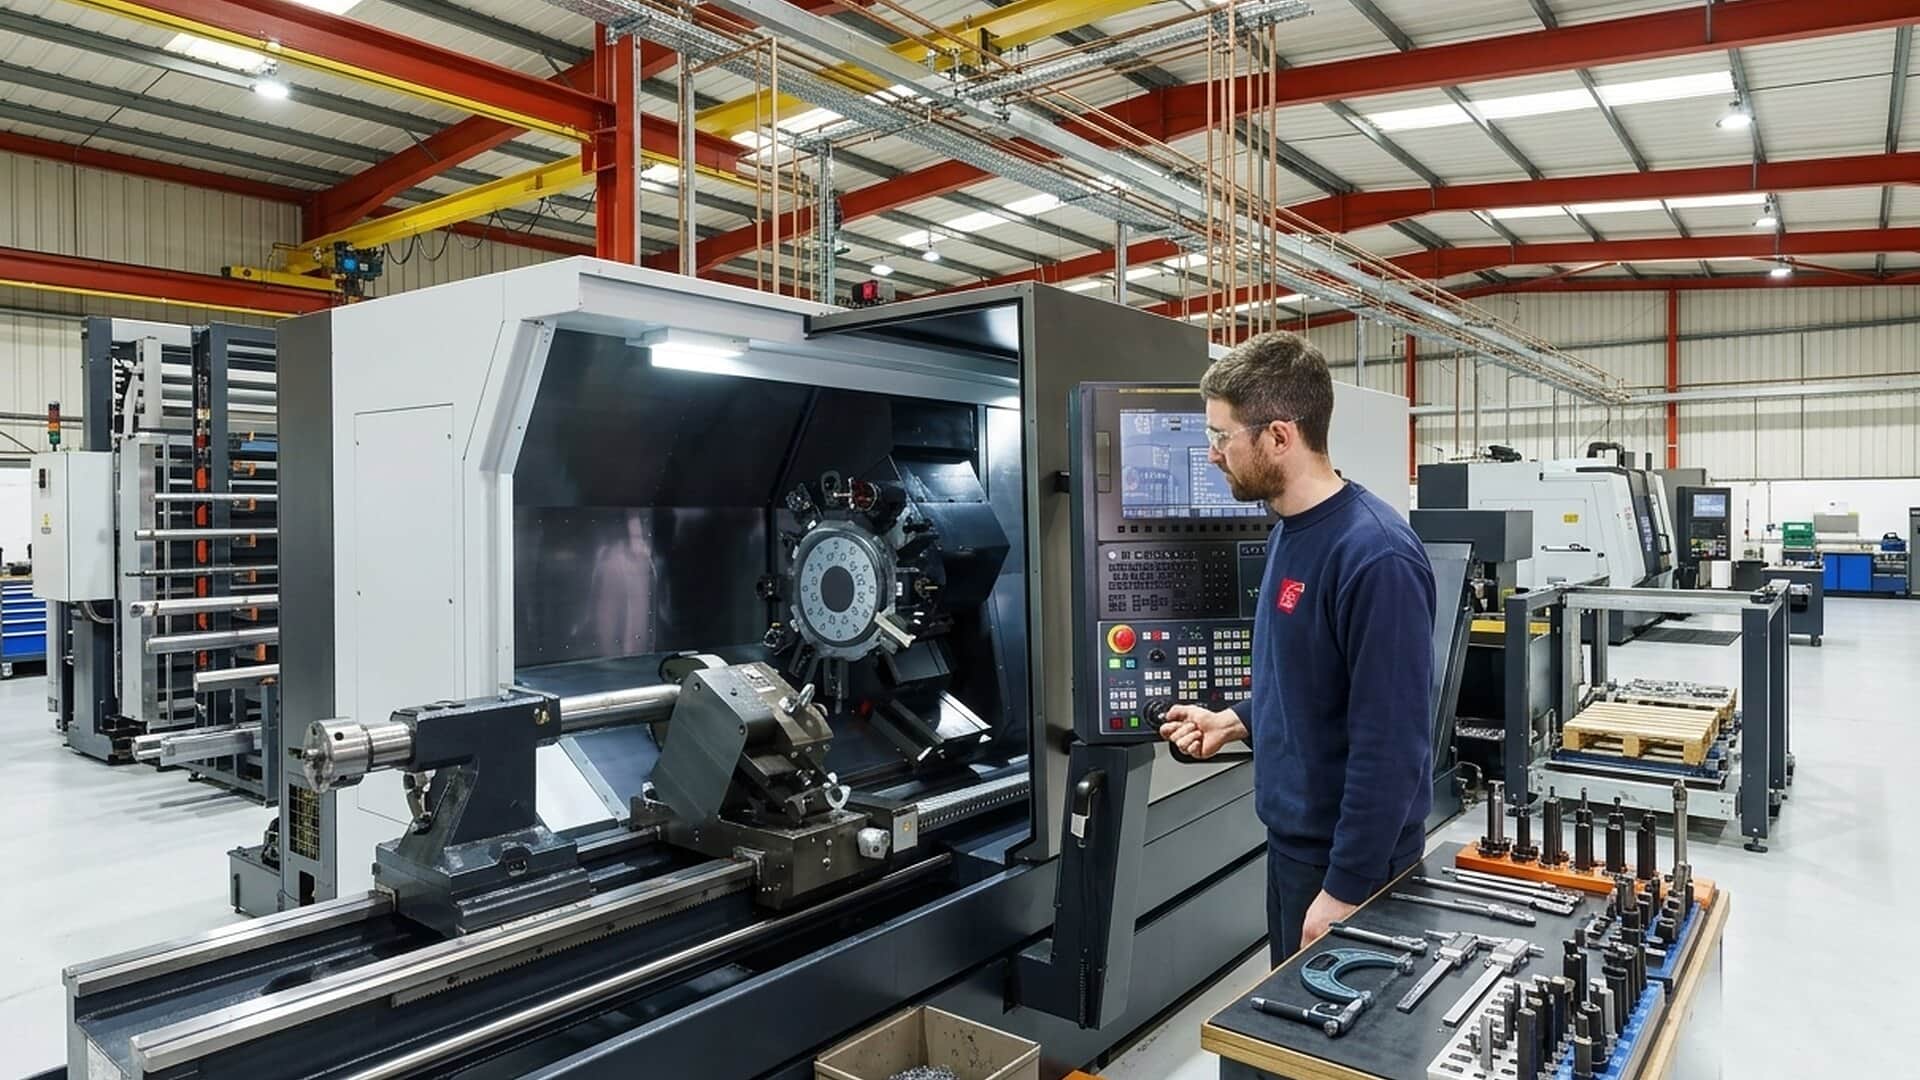
机床
机械本身没问题。老化的是那套控制
一台机械状况良好的设备,不该因为控制系统停产就被换掉。我们给它换装新的控制,供应和维修那些让它停机的零件;标准机床干不了的活,我们从头造一台。
CNC retrofit 与升级
在您已有的机床上换一套新控制,机床的几何精度原样不动。

先做勘查:几何精度、反向间隙、主轴和丝杠状况都在报价之前查一遍 —— 如果这台机械本身不值得改,我们会直说。值得改的,控制就按这台机床来设计 —— 控制器、驱动器和电机按它的工况选型,原理图和 I/O 清单在下单之前先出。控制柜在我们自己的车间制造和测试,所以机床只在安装的那几天停产,而不是整个工程期间都停着。
- 报价之前先做勘查和可行性评估,答案不好听也照说
- 控制器、驱动器和电机按这台机床选型,不是照着样本挑
- 控制柜在我们车间制造和测试合格,然后才送到您的现场
- 安装时做轴线校准、参数整定和反向间隙补偿
- 移交时用试切件验证精度
- 培训操作工和维护班组使用现在这套控制系统
我们改造的机床
- CNC 车床
- 车削中心
- 铣床
- VMC 与 HMC
- 磨床
- 镗床
- NC 改 CNC
- 专用机床
CNC 控制器
用在产的控制系统换掉停产的那套,备件还买得到。

一块板子坏掉,就可能让一台停产的机床停上几周,因为这个零件已经没有了。换成在产的控制平台,备件重新回到货架上,技术支持也重新回到一个电话之内。我们按这台机床干的活、按操作它的人来选控制 —— 整天做同一个零件的车削中心,和工具房里的铣床,要的不是同一种界面。
- 停产和已经没有技术支持的控制系统,换成在产的平台
- 机床原本就没有 CNC 的,做 NC 改 CNC
- 操作面板和 HMI 按实际干的活来选,不是按规格书
- 机床 I/O、限位和互锁重做一遍,而不是搭根线凑合过去
- 参数、PLC 程序和备份随机床一起移交
我们配用的控制平台
- Fanuc
- Siemens SINUMERIK
- Mitsubishi
- Delta
- Syntec
- 配套的伺服与主轴驱动器
- 操作面板与 HMI
- 机床 PLC 与 I/O
伺服驱动器与电机
驱动器、电机和 encoder 都按这根轴来配,并且在机床上整定。

一根伺服轴是驱动器、电机、反馈元件和一个机械负载,四者必须彼此对得上。随便换一个最接近的型号、环路参数还留在出厂默认值,机床回来时就是跟随误差报警,或者是谁都不肯签收的表面粗糙度。我们按这根轴的实际情况选型 —— 惯量、工况、行程 —— 然后在机床上整定,再用试切件验证。
- 驱动器和电机按这根轴实际的惯量和工况选型
- 更换 encoder 和位置反馈,并重新做回零基准
- 主轴驱动器和 VFD,包括主轴定向和刚性攻丝
- 环路在机床上整定,而不是留在出厂默认值
- 制动、限位和超程回路在移交之前逐一验证
我们使用的驱动器与电机
- Fanuc
- Siemens
- Mitsubishi
- Yaskawa
- Delta
- Schneider
- ABB
- Danfoss
CNC 备件
机械件和控制件都做 —— 供应新件、维修旧件、从库存里换一台给您,或者在市面上早就买不到时帮您找出来。

四种不同的问题,打来的都是同一通电话。有时候这个零件还在产,买一个就行。有时候坏掉的那台值得修好再装回去。有时候机床等不了这两样,我们先发一台交换件出去,您的那台再寄回来。还有时候,厂家十年前就不再支持这套控制了 —— 到了这一步,就该把一次 retrofit 的造价和再找一年零件的代价摆在一起算,账往哪边偏,我们会告诉您。这也不只是电子件的事:一根有反向间隙的滚珠丝杠,或者一个已经夹不住的卡盘,比板子坏掉早得多就把机床的精度拖出公差了。
- 新件从原厂或授权渠道采购
- 更换滚珠丝杠、导轨和主轴,换完再检查反向间隙和对中
- 坏掉的板卡、驱动器和电机修好之后先测试,再装回去
- 停机损失比零件本身还贵的时候,直接从库存里出交换件
- 厂家已经不再支持的控制系统,停产的零件我们帮您找
- 电子件出货前带电测试,不是只量通断
- 如果做一次 retrofit 比接下来修五次还便宜,我们会直说
我们供货、维修和代寻的零件
- 滚珠丝杠
- 梯形丝杠
- LM 导轨与直线滑轨
- 滑块与支撑轴承
- 联轴器
- 同步带与带轮
- 导轨防护罩与刮屑板
- 液压卡盘
- 弹簧夹头与筒夹
- 回转油缸
- 自动刀架
- 刀塔与刀盘
- 刀柄 —— BT、VDI
- 尾座与套筒组件
- 主轴轴承
- 拉杆与拉钉
- 液压站与阀
- 润滑泵与定量分配器
- 冷却泵
- 排屑机驱动
- 气动阀与 FRL 三联件
- CNC 控制器板卡
- 伺服与主轴驱动器
- 伺服与主轴电机
- encoder 与旋转变压器
- 电源与后备电池
- 操作面板与 MPG 手轮
- 机床 I/O 模块
- 限位与接近开关
- 电缆、连接器与接触器
专用机床
市面上没有现成设备能干这个活时,围绕一道工序造一台。

一台专用机床值不值这个钱,看的是它做某一件事能不能比通用机床更快、更稳定或者更安全。所以设计是从这道工序和它必须达到的节拍开始,反推到机械结构 —— 而不是先拿一个标准机架,再把活儿硬塞进去。如果一台标准机床就够用,我们会直说;那是更便宜的方案,而且将来还有残值。我们承接整个范围:机架与运动机构、驱动器与电机、PLC、HMI、气动和安全回路,一起设计,再由设计它们的人来调试。出厂时它和其他机床一样有完整文档,我们走之前还会把您的维护班组培训好。
- 围绕一道工序和它必须保住的节拍来设计制造
- 按现场的场地尺寸和周围的物料流向来定尺寸
- 如果一台标准机床花更少的钱就能干,我们会直说
- 机械、电气和控制工程都在同一个承包范围里
- PLC、HMI 和安全从一开始就设计进去,不是最后补上
- 移交时交付原理图、I/O 清单和备件清单
- 我们离场之前,把您的维护班组在这台机床上培训好
- 选用的都是在产、以后还买得到的元器件
整机制造包含什么
- 机架与运动机构
- 伺服与气动执行机构
- PLC 与 HMI
- 安全回路与防护
- 控制柜
- 夹具
- 安装与调试
- 操作工培训