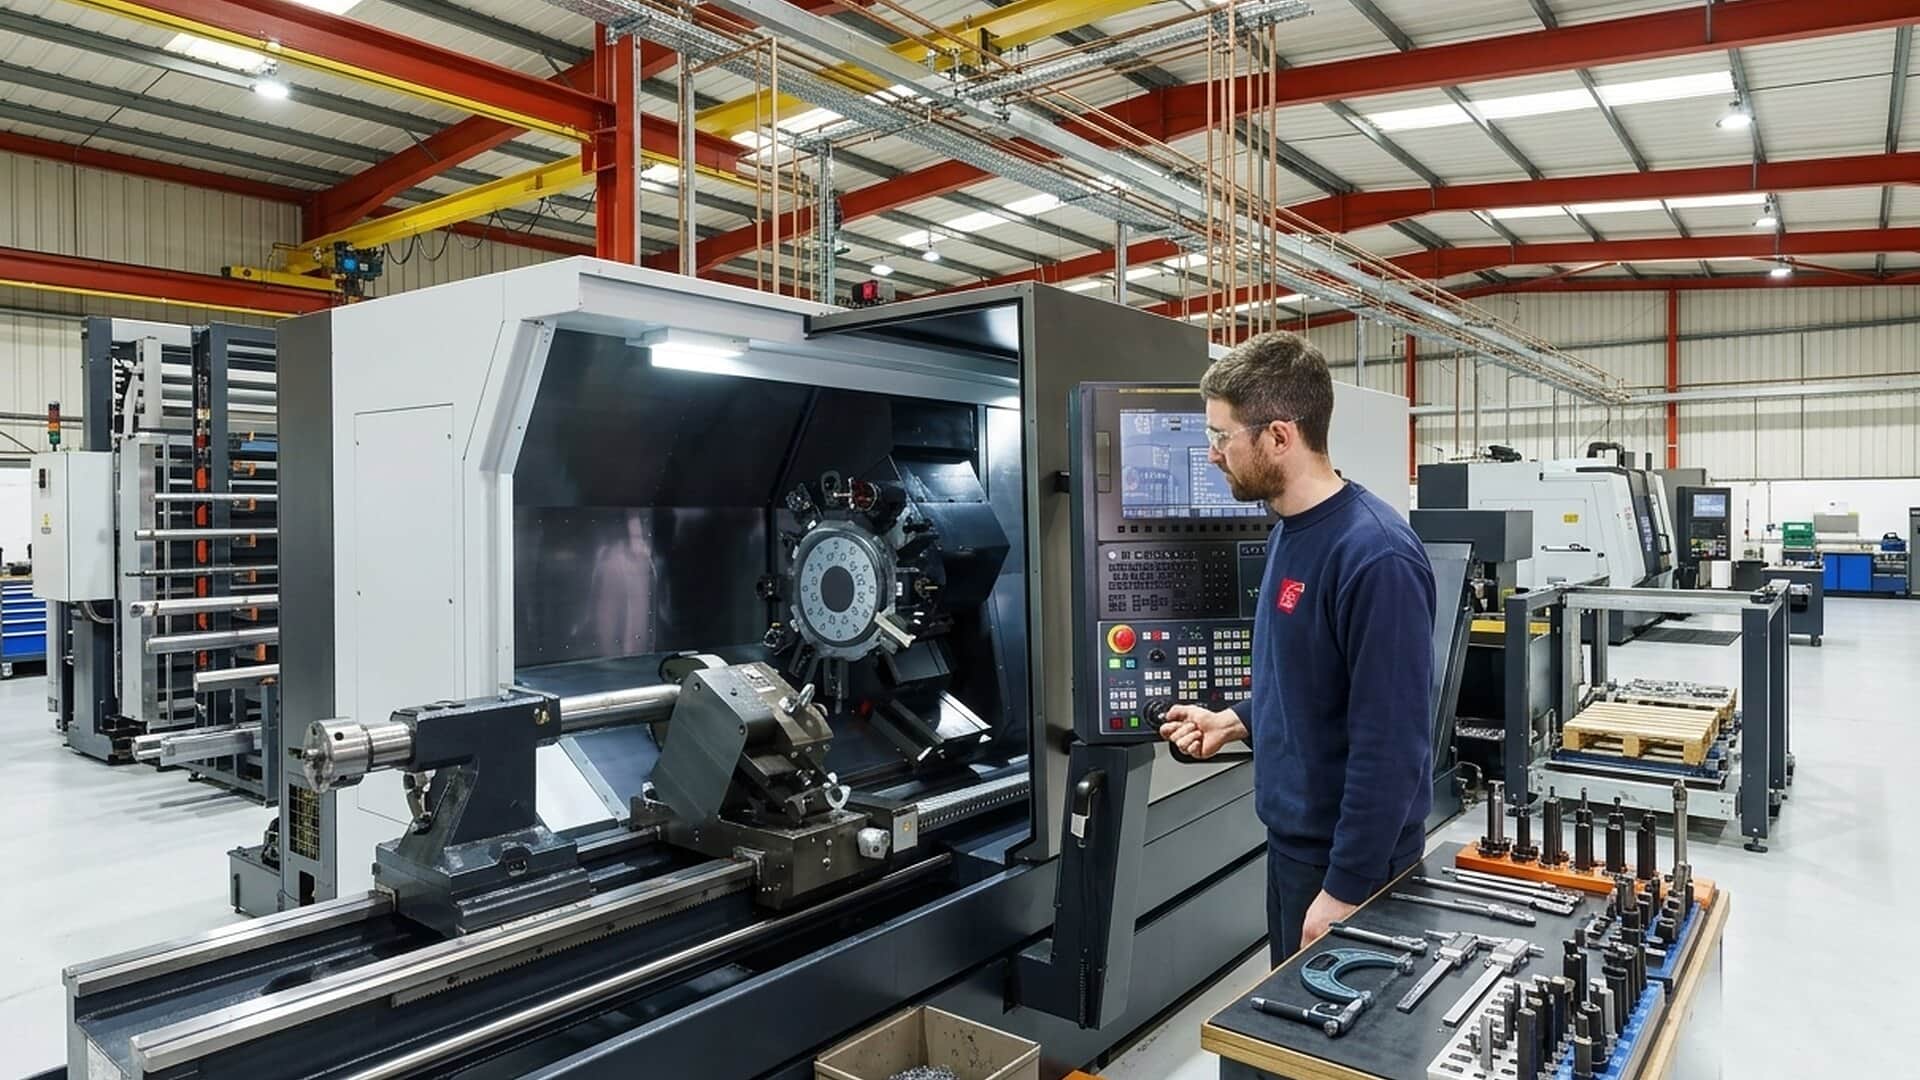
Металлообрабатывающие станки
Железо в порядке.Постарела система управления
Механически здоровый станок не надо менять из-за того, что его система управления снята с производства. Мы меняем систему управления, поставляем и ремонтируем детали, из-за которых станок встаёт, а там, где ничего серийного не подходит, строим станок с нуля.
Retrofit и модернизация CNC
Новая система управления на станке, который у вас уже есть, с нетронутой геометрией.

Сначала обследование: геометрию, люфты, состояние шпинделя и винтов проверяем до того, как назовём цену, и если железо не стоит retrofit, мы так и скажем. Если стоит, систему управления проектируем под этот станок — контроллер, приводы и двигатели подобраны под него, схемы и перечень сигналов ввода-вывода выпущены до того, как что-то заказано. Шкаф собирается и испытывается на нашем производстве, поэтому станок выходит из производства на время монтажа, а не на время всей работы.
- Обследование и оценка возможности до цены, включая честный ответ
- Контроллер, приводы и двигатели подобраны под станок, а не под каталог
- Шкаф изготовлен и испытан на нашем производстве до того, как попадёт к вам в цех
- Оси выставлены, настроены и с компенсацией люфта при монтаже
- Точность подтверждена контрольной обработкой при передаче
- Операторы и служба эксплуатации обучены на той системе управления, которая теперь у них стоит
Станки, которые мы модернизируем
- Токарные станки CNC
- Токарные обрабатывающие центры
- Фрезерные станки
- VMC и HMC
- Шлифовальные станки
- Расточные станки
- Перевод с NC на CNC
- Специальные станки
Контроллеры CNC
Актуальные системы управления вместо снятых с производства, с запчастями, которые ещё можно купить.

Одна отказавшая плата может остановить снятый с производства станок на недели — потому что такой детали больше нет. Актуальная платформа управления возвращает запчасть на полку, а поддержку — на телефонную линию. Систему управления подбираем под ту работу, которую станок делает, и под людей, которые на нём работают: токарному центру, который весь день точит одну и ту же деталь, и инструментальному фрезерному станку нужен разный интерфейс.
- Снятые с производства и неподдерживаемые системы управления заменены актуальными платформами
- Перевод с NC на CNC там, где у станка CNC никогда и не было
- Пульт оператора и HMI выбраны под работу, а не под техническое описание
- Сигналы ввода-вывода станка, концевые выключатели и блокировки собраны заново, а не переброшены в обход
- Параметры, программа PLC и резервные копии передаются вместе со станком
Платформы управления, которые мы ставим
- Fanuc
- Siemens SINUMERIK
- Mitsubishi
- Delta
- Syntec
- Подходящие серво- и шпиндельные приводы
- Пульт оператора и HMI
- PLC станка и сигналы ввода-вывода
Сервоприводы и двигатели
Приводы, двигатели и encoder подобраны под ось и настроены на станке.

Ось с сервоприводом — это связка привода, двигателя, датчика обратной связи и механической нагрузки, которые должны согласовываться между собой. Заменить один узел на ближайший аналог и оставить контур на заводских уставках — верный способ получить станок с ошибкой слежения или с поверхностью, которую никто не примет. Замену подбираем под ось такой, какая она есть — момент инерции, режим, ход, — потом настраиваем её на станке и подтверждаем контрольной обработкой.
- Привод и двигатель подобраны под реальный момент инерции и режим работы оси
- Encoder и обратная связь по положению заменены и заново привязаны к нулю
- Приводы шпинделя и VFD, включая ориентацию шпинделя и жёсткое нарезание резьбы
- Контуры регулирования настраиваются на станке, а не остаются на заводских уставках
- Цепи тормоза, концевых выключателей и переезда за предел проверены до передачи
Приводы и двигатели, с которыми мы работаем
- Fanuc
- Siemens
- Mitsubishi
- Yaskawa
- Delta
- Schneider
- ABB
- Danfoss
Запчасти CNC
И механика, и электроника — поставляем новые, ремонтируем, меняем по обмену со склада или находим там, где их уже никто не продаёт.

Четыре разные задачи приходят одним и тем же звонком. Иногда деталь выпускается и её просто надо купить. Иногда отказавший узел стоит отремонтировать и вернуть. Иногда станок не может ждать ни того ни другого — тогда к вам уходит подменный узел, а ваш едет к нам. А иногда изготовитель перестал поддерживать эту систему управления десять лет назад — и вот тут стоит посчитать retrofit рядом с ещё одним годом поисков; мы скажем, в какую сторону сходятся цифры. Дело не только в электронике: шарико-винтовая пара с люфтом или патрон, который перестал держать, выводят станок из допуска задолго до того, как откажет плата.
- Новые детали закупаются у изготовителя или по авторизованному каналу
- Шарико-винтовые пары, направляющие и шпиндели заменены, после чего проверяются люфт и выверка
- Отказавшие платы, приводы и двигатели отремонтированы и испытаны до возврата на станок
- Подменные узлы со склада там, где простой стоит дороже детали
- Снятые с производства детали разыскиваем для систем управления, которые изготовитель больше не поддерживает
- Электроника испытывается под напряжением, а не только прозванивается, перед отгрузкой
- Прямо скажем, когда retrofit выходит дешевле следующих пяти ремонтов
Детали, которые мы поставляем, ремонтируем и находим
- Шарико-винтовые пары
- Ходовые винты
- Направляющие LM и линейные рельсы
- Каретки направляющих и опорные подшипники
- Муфты
- Зубчатые ремни и шкивы
- Защиты направляющих и скребки
- Гидравлические патроны
- Цанговые патроны и цанги
- Вращающиеся гидроцилиндры
- Автоматические резцедержки
- Револьверные головки и инструментальные диски
- Инструментальные оправки — BT, VDI
- Задние бабки и пиноли в сборе
- Подшипники шпинделя
- Тяги зажима инструмента и штревели
- Гидростанции и клапаны
- Насосы смазки и дозаторы
- Насосы СОЖ
- Приводы стружечных конвейеров
- Пневмоклапаны и блоки FRL
- Платы контроллеров CNC
- Серво- и шпиндельные приводы
- Серводвигатели и двигатели шпинделя
- Encoder и резольверы
- Блоки питания и батареи резервного питания
- Пульты оператора и маховички MPG
- Модули ввода-вывода станка
- Концевые выключатели и датчики приближения
- Кабели, разъёмы и контакторы
Специальные станки
Строятся под одну операцию, когда ничего серийного не подходит.

Специальный станок окупает себя тем, что одну операцию делает быстрее, с лучшей повторяемостью или безопаснее, чем универсальный. Поэтому проект начинается с самой операции и с производительности, которую надо держать, и уже от неё идёт к механике — а не от стандартной рамы, под которую потом подгоняют задачу. Там, где хватит серийного станка, мы так и скажем: это дешевле и лучше держит цену при перепродаже. Берём весь пакет: каркас и рабочие движения, приводы и двигатели, PLC, HMI, пневматику и цепь безопасности — спроектированные вместе и запущенные теми же людьми, которые их проектировали. Станок уходит от нас документированным, как любой другой, а ваша служба эксплуатации обучена на нём ещё до нашего отъезда.
- Построен под одну операцию и то время цикла, которое надо держать
- Подобран под имеющуюся площадь и под поток материала вокруг него
- Скажем, когда серийный станок сделает ту же работу дешевле
- Механика, электрика и управление в одном объёме работ
- PLC, HMI и безопасность заложены в проект с самого начала, а не добавлены в конце
- Схемы, перечень сигналов ввода-вывода и перечень ЗИП при передаче
- Ваша служба эксплуатации обучена на станке до нашего отъезда
- Собран из компонентов, которые выпускаются и которые можно купить снова
Что входит в объём работ
- Каркас и рабочие движения
- Сервопривод и пневмопривод
- PLC и HMI
- Цепь безопасности и ограждения
- Шкаф управления
- Приспособления и оснастка
- Монтаж и пусконаладка
- Обучение операторов
Расскажите, что делает ваш станок
Пришлите марку и модель, систему управления, которая на нём стоит, или просто опишите, что перестало работать. С вами свяжется один из наших инженеров.
Поговорить с нашими инженерами